Lëtzebuergesch
- English
- Esperanto
- Afrikaans
- Català
- שפה עברית
- Cymraeg
- Galego
- Latviešu
- icelandic
- ייִדיש
- беларускі
- Hrvatski
- Kreyòl ayisyen
- Shqiptar
- Malti
- lugha ya Kiswahili
- አማርኛ
- Bosanski
- Frysk
- ភាសាខ្មែរ
- ქართული
- ગુજરાતી
- Hausa
- Кыргыз тили
- ಕನ್ನಡ
- Corsa
- Kurdî
- മലയാളം
- Maori
- Монгол хэл
- Hmong
- IsiXhosa
- Zulu
- Yoruba
- অসমীয়া
- ଓଡିଆ
- Punjabi
- پښتو
- Chichewa
- Samoa
- Sesotho
- සිංහල
- Gàidhlig
- Cebuano
- Somali
- Тоҷикӣ
- O'zbek
- Hawaiian
- سنڌي
- Shinra
- Հայերեն
- Igbo
- Sundanese
- Lëtzebuergesch
- Malagasy
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик
Analyse vun Stol Struktur Produktioun Technology
Ⅰ. Iwwersiicht
Stol Struktur Fabrikatiounass de Prozess fir Design Zeechnungen a kierperlech strukturell Komponenten ëmzewandelen. Säin Kär ass d'Veraarbechtung vu Stolmaterialien a qualifizéiert Stolstrukturelementer am Aklang mat Designfuerderunge duerch Fabrikproduktiounsprozeduren, wärend d'Sektiounseigenschaften vum Stol am Fong onverännert bleiwen.
D'Produktiounstechnologie vu Stolstrukturen ass allgemeng ähnlech wéi déi vun der mechanescher Fabrikatioun. Wéi och ëmmer, well d'Stahlstrukturprodukter schlussendlech op Baustellen zesummegesat ginn, leeën seng Prozesser méi Wäert op Präzisiounskontroll a Verformungsverhënnerung.
Ⅱ. Prozess Flow Chart vun Stol Struktur Produktioun
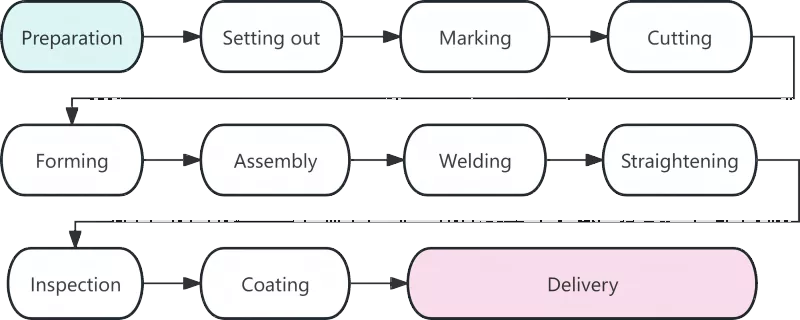
Ⅲ. Detailléiert Analyse vun all Aarbecht Prozedur
|
Prozess |
Beschreiwung |
|
Material Virbereedung |
D'Materialpräparatioun markéiert den Ufank vun der Fabrikatioun vun der Stolstruktur, a seng Qualitéit beaflosst direkt all spéider Aarbechtsprozeduren. D'Haaptaufgaben op dëser Etapp enthalen d'Materialakzeptanz, d'Rechtung an d'Uewerflächenreinigung. Nodeems Stolmaterialien an d'Fabréck ukomm sinn, ginn hir Materialzertifikater géint déi aktuell Produkter gepréift. Re-Inspektioun op chemesch Zesummesetzung a mechanesch Eegeschafte soll fir Stol benotzt ginn an grouss strukturell Komponente benotzt. Deforméiert Stähle, déi während dem Transport verursaacht ginn, solle mat Rollerrichter oder hydraulesche Jacking Maschinnen riicht ginn. D'Erfahrung weist datt ongeféier 80% vun Dimensiounsfehler beim Bléien entstinn aus ongerechte Rohmaterialien. |
|
Lofting |
Lofting ass den éischte kritesche Schrëtt fir Präzisiounskontroll an der Fabrikatioun vu Stolstrukturen. Op engagéierten Plattformen oder Layout Dëscher, Techniker molen voll-Skala Komponent Gelenker a Konturen am Verhältnis vun 1: 1 am Aklang mat Design Zeechnungen d'Formen vun Deeler ze definéieren. Zousätzlech fir d'Zeechnungsdimensiounen z'iwwerpréiwen, gëtt d'Schweißschrumpfungserlaabnes reservéiert wéi néideg vun de relevante Prozesser. Normalerweis gëtt fir all Hënneschten eng Erlaabnes vun 1 bis 1,5 Millimeter ofgesat. |
|
Markéierung |
Och bekannt als Scribing, Marquage bezitt sech op d'Prozedur fir Schablounen ze benotzen fir Lachpositiounen a Bearbechtungslinne fir Komponentkonturen op Stolplacken a Sektiounen ze markéieren. De Prinzip vun "éischt grouss Deeler, kleng Deeler méi spéit" gëtt gefollegt fir d'Materialverbrauchsquote ze maximéieren. Duerch optiméiert Layout kann de Gesamtmaterialverbrauchsquote iwwer 85% erreechen, an et ka souguer 92% no der Nestoptimiséierung iwwerschreiden. |
|
Ausschneiden |
Ausschneiden ass de Prozess fir Rohmaterial an eenzel Deeler laanscht markéierte Linnen ze trennen. D'Mainstream opzedeelen Methoden enthalen Gas opzedeelen, Plasma opzedeelen a Laser opzedeelen. Déi verbreet Uwendung vun der numerescher Kontrollschneidtechnologie huet d'Präzisioun an d'Effizienz vun der Fabrikatioun vun der Stolstruktur verbessert. E puer Schnëttfläche si qualifizéiert fir direkt Schweißen ouni sekundär Randveraarbechtung. |
|
Formatioun |
Net-linear Komponente wéi kromme Trägere a gebéite Päifen solle geformt ginn iwwer kale Béi oder waarm Béi. Kale Béie gëtt bei Raumtemperatur ausgeführt an applicabel fir gemeinsame kromme Komponenten. Fir waarm Béie ginn d'Stähle bis 900-1100 ° C erhëtzt virum Béi, wat fir décke Placke oder Komponenten mat klenge Béie Radien ugeholl gëtt. |
|
Assemblée |
Assemblée heescht d'Kombinatioun vun veraarbechten Deeler wéi néideg vun Zeechnungen an temporär fixéieren se duerch Schweißschweißen. D'Standardversammlungsprozedur ass wéi follegt: Schleifen Splitsnähten vu Flangeplacke → Grat op Webplacken erofhuelen → Erreechen präzis Positionéierung mat enger Versammlungsmaschinn → Komplett Assemblée vun eenzelsäitegen T-Sektioun Stahl → Flip d'Versammlung a fäerdeg d'Gesamtformung. |
|
Schweess |
Schweess ass d'Kärprozedur an der Fabrikatioun vu Stolstrukturen mat héijen techneschen Ufuerderungen a strenger Qualitéitskontroll. Déi allgemeng benotzt Schweißmethoden enthalen automatesch ënner Waasser Bogenschweißen, CO₂-Gasgeschützte Schweißen a geschützte Metallbogenschweißen. |
|
Ausrichtung |
Thermesch Belaaschtung, déi wärend dem Schweißen generéiert gëtt, verursaache Komponentdeformatioun, déi duerch Ausrichtung eliminéiert gëtt fir déi ursprénglech geometresch Form ze restauréieren. Allgemeng Ausrichtungsmethoden enthalen mechanesch Ausrichtung, Flammrichtung a kombinéiert Ausrichtung. Heizung op der selwechter Positioun däerf net méi wéi dräimol duerchgefouert ginn, an Iwwerhëtzung ass strikt verbueden. |
|
Inspektioun |
Duerch de ganze Fabrikatiounsprozess leeft d'Inspektioun als Schlësselgarantie fir d'Produktqualitéit. Phaséiert Inspektioun deckt haaptsächlech Rohmaterialinspektioun, Prozessinspektioun a Post-Schweißinspektioun. Fatal Mängel wéi Rëss an onkomplett Fusioun sinn net bannent Schweess erlaabt. |
|
Beschichtung |
Beschichtung bitt Anti-Korrosioun a Brandschutz fir Stahlstrukturen. De Standardbeschichtungssystem besteet aus dräi Schichten: Zinkreichen Epoxyprimer, epoxyglimmer Eisen Zwëschenmantel, a Polyurethan oder Fluorcarbon Topcoat. Feierbeständeg Beschichtung soll a multiple dënnen Schichten applizéiert ginn. D'Ëmfeldtemperatur fir d'Beschichtungsoperatioun däerf net manner wéi 5 ° C sinn, d'relativ Fiichtegkeet däerf net 85% iwwerschreiden, an d'Uewerflächentemperatur vum Stol soll op d'mannst 3 ° C méi héich sinn wéi den Taupunkt. |
|
Liwwerung aus Fabréck |
Liwwerung ass de leschte Schrëtt vun der Stol Struktur Fabrikatioun. Komponenten déi d'Finale Inspektioun passéieren, ginn eenzegaarteg Seriennummeren a Marken zougewisen. Komponente sollen a Gruppen gebündelt ginn no der Installatiounssequenz. Holzblocken oder Gummi-Dichtungen sollen tëscht Komponenten plazéiert ginn fir Beschichtungskratzer ze vermeiden. |
IV. Entwécklung Trends vun Modern Stol Struktur Fabrikatioun Technology
Modern Stol StrukturFabrikatioun ass ëmmer méi intelligent a mechanesch Produktioun Präzisioun an Effizienz ze verbesseren. Numeresch Kontrolltechnologie, automatesch Schweißen, BIM Applikatioun a virtuell Simulatioun fir Pre-Versammlung representéieren déi zukünfteg Entwécklungstrends vun der Industrie.
Stol Struktur Produktioun ass e komplette System mat enk verbonne Prozesser, héich Präzisioun Ufuerderunge a strikt Qualitéitskontroll. All Prozedur vu Layout bis Beschichtung beaflosst direkt d'Qualitéit vun de fäerdege Produkter. Mat der verbreet Uwendung vun intelligenten Technologien, wäerte méi streng Norme fir Stolstrukturen ugeholl ginn, wat zu enger weiderer Verbesserung vun der Produktqualitéit féiert.
Zesummenhang Neiegkeeten
- Wéi wielt déi entspriechend Gréisst fir e Stahlrahmen Päerdsstallkonstruktioun?
- On-Site Steel Struktur Assemblée + Integral Hoisting Construction Workflow + Schlëssel Iwwerleeungen
- Firwat Wielt eng Duebelschicht Prefab Stahlrahmenhaus Konstruktioun fir modernt Wunnen?
- Néng Schlësselpunkte fir den Design an de Bau vun Stol Struktur Factory Gebaier
- Wéi kann d'Stahlstruktur Poulet Schapp Konstruktioun d'Gestioun vun de Gefligelhäff verbesseren?
- Industriegebaier "Lokomotivstil": Sollt den 3-Story Büro Stahl oder Beton sinn?
Loosst mech e Message