Lëtzebuergesch
- English
- Esperanto
- Afrikaans
- Català
- שפה עברית
- Cymraeg
- Galego
- Latviešu
- icelandic
- ייִדיש
- беларускі
- Hrvatski
- Kreyòl ayisyen
- Shqiptar
- Malti
- lugha ya Kiswahili
- አማርኛ
- Bosanski
- Frysk
- ភាសាខ្មែរ
- ქართული
- ગુજરાતી
- Hausa
- Кыргыз тили
- ಕನ್ನಡ
- Corsa
- Kurdî
- മലയാളം
- Maori
- Монгол хэл
- Hmong
- IsiXhosa
- Zulu
- Yoruba
- অসমীয়া
- ଓଡିଆ
- Punjabi
- پښتو
- Chichewa
- Samoa
- Sesotho
- සිංහල
- Gàidhlig
- Cebuano
- Somali
- Тоҷикӣ
- O'zbek
- Hawaiian
- سنڌي
- Shinra
- Հայերեն
- Igbo
- Sundanese
- Lëtzebuergesch
- Malagasy
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик
EIHE Steel Structure's Box Column Processing Flow & Engineering Application Achievements
I. Allgemeng Layout Zeechnen
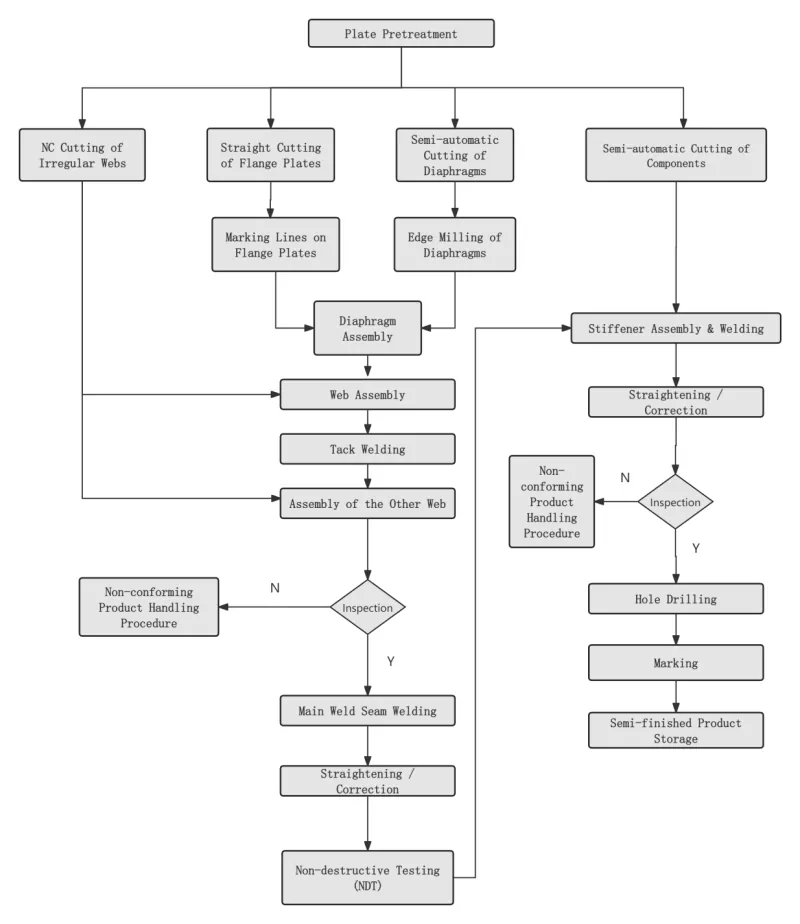
Ⅱ. Schlëssel Prozess
|
Schrëtt 1 Stolplack Surface Pretreatment |
Duerchgefouert am Aklang mat Design oder Prozess Ufuerderunge virun Stahlplack blanking. |
|
|
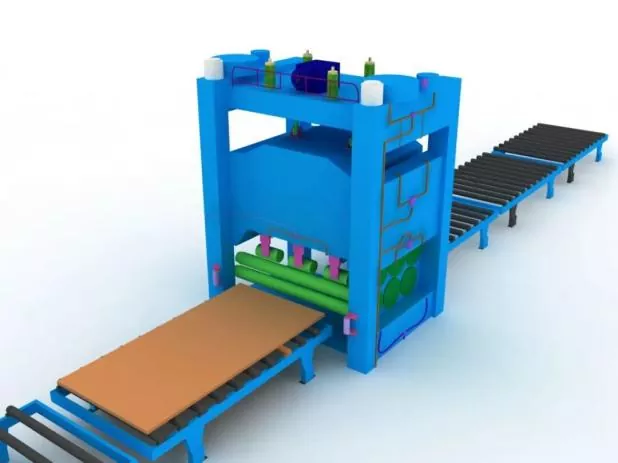
Schrëtt 2 Stahlplack Ausrichtung |
Allgemeng Ausrichtung soll no der Stahlplack-Virbehandlung duerchgefouert ginn fir d'Genauegkeet vun der Blendung ze garantéieren an den internen Reschtspannung vun der Stahlplack ze entlaaschten. |
|
|
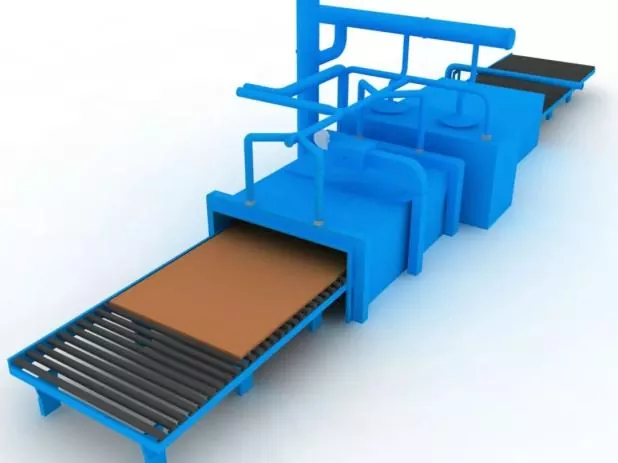
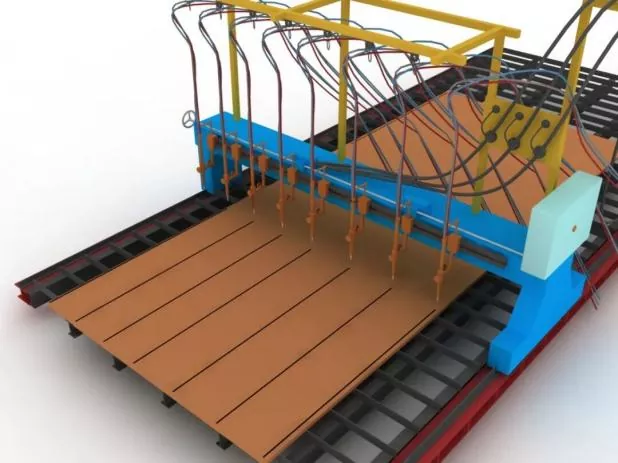
Schrëtt 3 Ausschneiden a Blanking vun Deeler |
Virun opzedeelen, ajustéieren der opzedeelen Maschinn, confirméieren der nozzle Modell, a kontrolléieren d'Stabilitéit vum Loftdrock. |
|
|
Wärend dem Ausschneiden, virhëtzt d'Schneidnaht vun der Stahlplack zuerst, a kontrolléiert d'Schneidgeschwindegkeet strikt. |
||
|
Schrëtt 4 Sekundär Ausrichtung vun Deeler |
Ausgefouert no Stahlplackebléien fir d'Versammlungsgenauegkeet ze garantéieren an den internen Reschtstress vu Stahlplacken ze reduzéieren. |
|
|
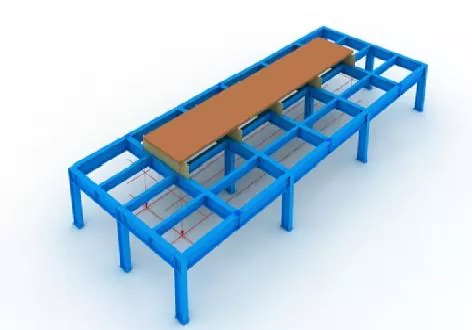
Schrëtt 5 Astellung vun Jigs a Layout Linnen |
Virun der Montage, Layoutlinnen a Jigs sollen als éischt gesat ginn. |
|
|
Wärend der Installatioun vum Jig muss den horizontalen Niveau vun der ieweschter Ouverture geséchert ginn, a genuch Steifheit a Kraaft solle garantéiert ginn. |
||
|
All jigs an Layout Linnen kann nëmmen a Gebrauch gesat ginn nodeems se vun designéierte Personal iwwerpréift an guttgeheescht. |
||
|
Schrëtt 6 Ënnert Panel Positionéierung |
Genau positionéiert duerch Plumb Bob a Layoutlinnen. |
|
|
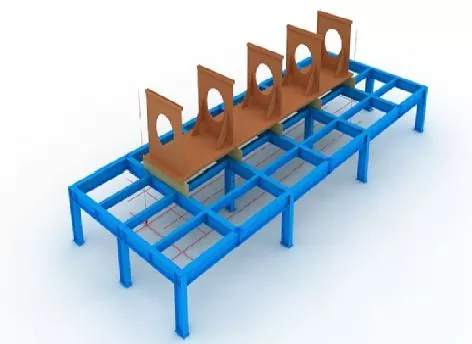
Schrëtt 7 Membranversammlung |
Virun der Assemblée vun de Membranen, markéiert Positionéierungslinnen op der ënneschter Panel, a schwiewend Rust op béide Säiten vun de Linnen mat engem Schleifrad ewechzehuelen. |
|
|
Nodeems d'Membranen opgeriicht sinn, fixéiert se duerch Schweißschweißen. |
||
|
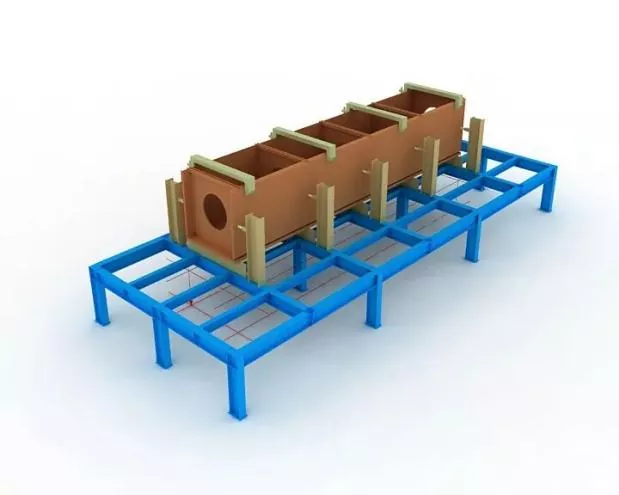
Schrëtt 8 Webversammlung |
Nodeems de Web gesammelt a qualifizéiert ass, jack et enk géint d'Membran mat engem Jack, fixéiert se dann duerch Schweißschweißen.
|
|
|
Schrëtt 9 Uewer Panel Assemblée |
Komplett präzis Positionéierung vun der ieweschter Panel mat Plumb Bob, fixéiert dann duerch Schweißen. |
|
|
Schrëtt 10 Membran Electroslag Schweess |
Single-sided electroslag Schweess gëtt fir Membran ugeholl. |
|
|
Kupferhülsen fir Bogenstart a Läschung sollen an den ieweschte an ënneschten Ëffnungen vun Elektroslag-Schweißlächer während dem Schweißen installéiert ginn. |
||
|
Schweessstroum a Spannung solle strikt am ganze Schweißprozess kontrolléiert ginn, an Opmierksamkeet soll bezuelt ginn fir d'Faarfännerung vum Elektroslag-Schweißberäich um Web ze beobachten. |
||
|
Schrëtt 11 Gesamtinspektioun |
Wärend der Inspektioun konzentréiert Iech op ze kontrolléieren ob d'Komponentlängt, d'Diagonal Dimensiounen an d'Endsektiounsdimensiounen den Design- an Spezifizéierungsfuerderunge entspriechen, a korrigéieren all ausserhalb Toleranzdeeler. |
|
|
Schrëtt 12 Enn Milling |
Mill d'Enn Gesiicht no Montage a Schweess. |
|
|
Garantéieren der Niveau vun Memberen an der parallelism tëscht Enn Gesiicht an milling Cutter. |
||
|
Schrëtt 13 Sandstralung a Rustentfernung |
Komplett Rustentfernung duerch Sandstralung wéi néideg nom Schweißen, dann iwwerdroen op d'Beschichtungskonstruktioun. |
|


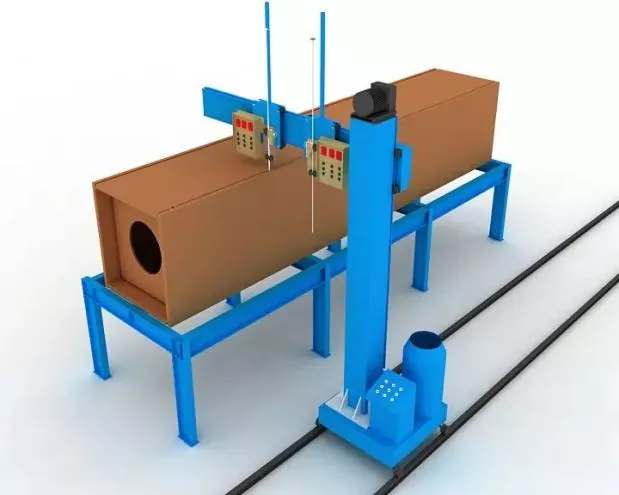
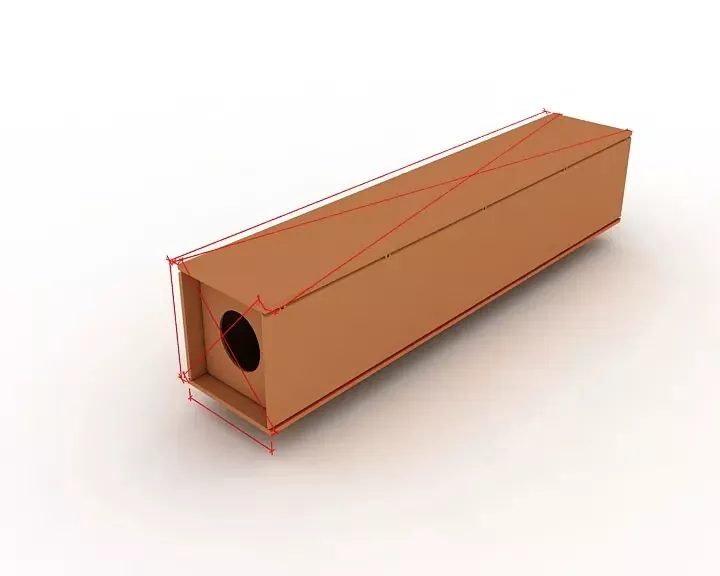


Ⅲ. Spezifikatioune fir Assemblée, Positionéierung a Schweess
|
Assemblée Genauegkeet |
Bei der Montage: ● Entspriechend Restriktiounen solle ugeholl ginn fir d'Schweißdeformatioun ze kontrolléieren. ● Schweißschrumpfungserlaabnes a raisonnabel ëmgedréint Verformung solle reservéiert ginn fir d'Komponentdimensioune ze kontrolléieren an d'korrekt Form ze garantéieren. |
|
Déi zulässlech Ofwäichunge fir d'Fabrikatioun an d'Montage vu geschweißte Verbindungen, souwéi d'Dimensiounstoleranze vu strukturelle Komponenten, sollen den Ufuerderunge vum Code fir Akzeptanz vun der Bauqualitéit vu Stahlstrukturen (GB 50205) entspriechen. |
|
|
Montage positionéieren Schweess |
Et soll duerch semi-automatesch massiv Drot Gas Metal Arc Schweess (GMAW) ëmgesat ginn. |
|
Welder |
Schweiser, déi am Montage-Schweißen engagéiert sinn, mussen déi entspriechend Qualifikatiounszertifikater hunn, déi an der Technescher Spezifizéierung fir Schweißen vu Baustahlstrukturen (JGJ81) spezifizéiert sinn. |
|
Positioun vun tack welds |
D'Positioun vun de Schweißschweißen: D'Schweißschweißen sollen den Ufank an d'Enn vu formelle Schweißen vermeiden, a sollen net op Ecker, Kanten, Enden an aner kritesch Beräicher ufälleg fir strukturell Kraaft a Veraarbechtungsdefekter plazéiert ginn. |
|
Fir T-Gelenker, Klebschweißen: Sull op béide Säiten symmetresch duerchgefouert ginn; mëttlerweil soll d'Schweißschweißen an der Groove sou vill wéi méiglech vermeit ginn. Fir voll Pénétratioun Groove Schweißen: Tack Schweißen soll op der Groove fir Réckgoging gemaach ginn, zB Réckgoging. |
|
|
D'Montage- a Schweißpositioune vu Schweißbelagplacke souwéi Run-on- a Oflafplacke solle mat den zoustännegen Normen entspriechen |
|
|
Schweess Material |
D'Schweißmaterialien, déi fir d'Versammlung an d'Schweißen benotzt ginn, solle konsequent sinn mat deene fir formell Schweißen, dh déiselwecht Schweißmaterialien wéi am offiziellen Schweißen sollen ugeholl ginn. |
|
Fir Assemblée Schweess tëscht héich-Kraaft Stol an niddereg-Kraaft Stol, Schweess Material soll am Aklang mat der niddereg-Kraaft Stol Grad ausgewielt ginn. |
Zesummenhang Neiegkeeten
- Nationalfeierdag Gréiss aus Eihe Stolstruktur
- Erfollegräich Éischt Hoisting! Den Asien Pazifik Marokko Projet ënnerholl vum Eihe Steel
- Qualifikatioun Erneierung guttgeheescht! Eihe erweidert stänneg de globale Maart Foussofdrock
- EHSS Stol Struktur Liwwerung fir Flughafen & Statiounen
- Fokus op Global Entwécklung: Shandong Steel Structure Industry Association hält erfollegräich Erfarungsaustauschkonferenz iwwer Industrieinternationaliséierung
- EHSS huet nëmmen den 8th Shandong Steel Structure High-Quality Development Forum & 2026 SSSIA Joreskonferenz zu Qingdao mat vollen Erfolleg gehost
Loosst mech e Message